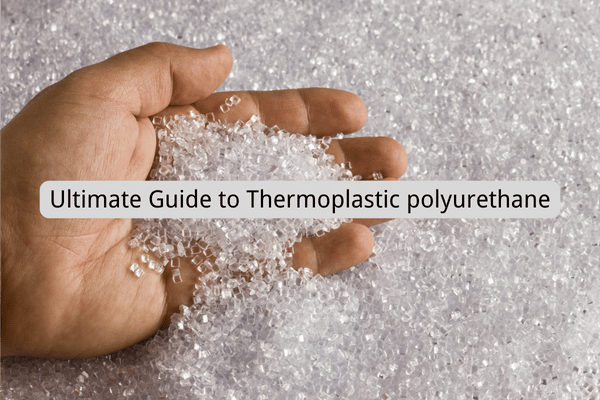



El poliuretano termoplástico en su forma de impresión 3D, que se utiliza ampliamente, es bastante bueno en términos de una variedad de características, como resistencia a la flexión y resistencia a la abrasión, al aceite y a los disolventes. Sin embargo, el TPU en la impresión 3D puede convertirse en un inconveniente, especialmente para los usuarios que tienen experiencia en el uso de filamentos más rígidos. Este artículo se centra en varios problemas con el filamento de TPU y proporciona soluciones relevantes fáciles de entender para minimizar los problemas durante la impresión. Algunos de los problemas comunes y complejos que todos enfrentamos durante y después del proceso de impresión incluyen filamentos atascados, deformaciones, falta de capas, etc. En cualquier caso, esta guía le informará sobre las mejores prácticas para prepararse mejor para la impresión 3D con TPU, independientemente de si es un principiante o un usuario con mucha experiencia.
¿Cuáles son los problemas comunes al imprimir con filamento TPU?
Comprensión de las propiedades y los desafíos del material TPU
Los poliuretanos elastómeros termoplásticos, comúnmente denominados TPU, son conocidos por tener propiedades mecánicas notables que los hacen ideales para aplicaciones que requieren flexibilidad y durabilidad. Tienen una alta resiliencia por lo que las piezas pueden ser sometidas a tensiones repetidas mientras mantienen su forma original, y también son capaces de soportar entornos químicos agresivos. Sin embargo, estas propiedades también plantean desafíos únicos, especialmente durante el proceso de impresión. La flexibilidad del TPU puede causar complicaciones de alimentación en algunos modelos de impresoras 3D, especialmente en aquellas que no están diseñadas para el uso de filamentos flexibles. Además, los filamentos que están expuestos a la humedad y no se almacenan en condiciones adecuadas tienden a provocar una extrusión desigual, lo que a su vez afecta la calidad de las impresiones producidas.
Causas de obstrucción al utilizar filamento de TPU
Uno de los grandes problemas a la hora de imprimir con filamento de TPU es la obstrucción, que suele estar provocada por un mal método de alimentación. Como el TPU es un material flexible, resulta difícil de manejar cuando las trayectorias del filamento están demasiado dobladas. Además, son muy friccionales, lo que provoca que el material se doble y bloquee la boquilla. Además, otras configuraciones, como los extrusores que se basan en diseños no tan flexibles, empeoran esta situación y requieren modificaciones o mejores accesorios. Además, una retracción insuficiente o excesiva puede agravar la obstrucción, ya que el TPU necesita muchos ajustes para funcionar sin problemas. Además, se recomienda realizar un mantenimiento periódico del cabezal de la impresora y del extrusor para reducir significativamente el riesgo de obstrucción eliminando cualquier residuo que pueda obstaculizar el movimiento del filamento.
¿Cómo identificar problemas de calidad de impresión con TPU?
Para reconocer los problemas de calidad de impresión con TPU, es necesario detectar algunos cambios específicos que denoten algunos problemas en el proceso de impresión. Entre ellos se encuentran las hebras, en las que quedan algunos filamentos apenas visibles entre las piezas impresas. Esto suele deberse a que no se ha configurado correctamente la retracción. La mala adherencia también es un culpable. En este caso, la primera capa de impresión no se adhiere bien a la plataforma de impresión, quizás debido a la temperatura incorrecta de la plataforma o al tratamiento de superficie utilizado. La separación o delaminación de capas en algunos casos indica que la unión entre capas es incompleta, y esto puede deberse al uso de temperaturas de extrusión o velocidades de enfriamiento poco económicas. Todos estos son aspectos que los usuarios evalúan durante el proceso de impresión para determinar el problema y realizar cambios para intentar mejorar el resultado de la impresión con TPU.
¿Cómo pueden afectar las configuraciones de la impresora a la impresión en TPU?

Configuración óptima de la impresora para filamento TPU
Para sacar el máximo partido al objeto impreso al utilizar filamento de TPU, es fundamental cambiar un determinado grupo de parámetros al configurar la impresora 3D. La temperatura de impresión debe oscilar entre 220 °C y 250 °C, ya que este ajuste se ocupa del flujo del filamento según el tipo de TPU que se utilice. La adhesión de la primera capa de impresión se potencia manteniendo la base de impresión a una temperatura de entre 50 y 70 °C mientras se recubre el filamento. En cuanto a los ajustes del ventilador de refrigeración, puede que sea necesario realizar algunos ajustes, ya que los CRT suelen tener un rango más razonable entre el flujo de aire y la flexibilidad.
Ajuste del extrusor y la velocidad de impresión para TPU
Los ajustes del extrusor son muy importantes dada la flexibilidad del TPU. A menudo se recomienda utilizar un extrusor de accionamiento directo debido a su menor longitud del recorrido del filamento, lo que disminuye el pandeo. Otro factor importante es la velocidad de impresión, que generalmente oscila entre 15 y 30 mm/s, y se puede lograr un mayor control de la extrusión del material a velocidades más bajas; esto también elimina cualquier deformación del recorrido del filamento, lo que hace que la impresión sea más precisa.
Importancia de los ajustes de retracción en la impresión de TPU
La distancia para los ajustes de retracción es importante cuando se imprime con TPU, especialmente para evitar la formación de hilos y el goteo. Dado que el TPU es un material elástico, es aconsejable mantener la distancia de retracción bastante baja, normalmente no más de 2 mm, lo que ayuda a liberar el filamento solo un poco del hotend para que no se produzca una subextrusión cuando el motor comience a girar de nuevo. La velocidad de retracción tampoco debe ser superior a 0-20 mm/s, ya que esto podría crear obstrucciones a lo largo del filamento. Ajustar estos ajustes puede ser un proceso gradual, ya que requiere varias impresiones de prueba de una variante de TPU.
¿Cuáles son las mejores prácticas para una impresión de TPU exitosa?

Cómo elegir la superficie de impresión adecuada para TPU
Elegir una superficie de cama de impresión adecuada es vital para realizar impresiones exitosas con TPU. El TPU tiene buenas propiedades adhesivas con superficies como láminas de PEI, cinta de pintor azul o vidrio tratado con barra de pegamento PVA. Uno de los factores importantes es la configuración de la temperatura de la cama de la impresora, que generalmente se mantiene entre 50 y 70 °C. Este rango debería mantener las superficies de impresión intactas y en buen estado sin quemarse ni distorsionarse. Además, también es una muy buena práctica asegurarse de que la cama de impresión esté bien limpia y libre de polvo y aceites que puedan afectar negativamente a la adhesión.
¿Cómo mejorar la adherencia al imprimir con TPU?
Para mejorar la adherencia, se puede utilizar un borde o una plataforma, ya que aumentan la superficie y ayudan a sujetar la impresión con más firmeza. Además, establecer la altura de la primera capa a un nivel relativamente bajo también puede marcar la diferencia, ya que se pretende que tenga un ligero aplastamiento; el nivel de relleno suele rondar los 0.2 mm. La aplicación de adhesivos de material flexible como una barra de pegamento y su dispersión uniforme pueden evitar que el modelo se deforme durante la impresión, así como minimizar el riesgo de traición.
Consejos para almacenar correctamente el filamento de TPU
El filamento de TPU, al ser higroscópico, requiere un almacenamiento adecuado para preservar sus propiedades de impresión. El almacenamiento adecuado del filamento limitará la absorción de humedad que podría causar defectos en una impresión, como la formación de hilos o un sesgo irreparable en los ciclos de extrusión. Las condiciones ideales serían la temperatura ambiente y una humedad moderada, ya que el TPU es muy propenso a volverse quebradizo y pegajoso cuando está mojado. Otra buena opción para la conservación del filamento durante períodos prolongados sería el uso de bolsas selladas al vacío.
¿Cómo solucionar problemas comunes de impresión de TPU?

Identificación y solución de problemas de extrusión con TPU
Los problemas típicos de extrusión con TPU se caracterizan por un flujo parcial o nulo del filamento fundido, o un flujo excesivo del filamento fundido. En primer lugar, verifique la tensión del extrusor y ajústela de modo que se aplique suficiente fuerza de sujeción sin apretar demasiado, para comenzar a lidiar con esos desafíos. Otra razón por la que la extrusión podría no ser lo suficientemente efectiva es una boquilla bloqueada, por lo que debe reemplazar y limpiar la boquilla regularmente. Además, variar la temperatura de impresión entre los niveles recomendados, generalmente alrededor de 210-230 grados C para TPU, ayuda a lograr una extrusión óptima, ya que de lo contrario podría haber una velocidad de fusión excesiva o insuficiente.
Cómo lidiar con la formación de hilos y supuraciones en las impresiones de TPU
El TPU es conocido por su capacidad para formar hilos y supurar, ya que es bastante flexible y tiene una respuesta de retracción lenta. Estos problemas se deben resolver con una calibración cuidadosa de los ajustes de retracción que reducen la velocidad y la distancia de retracción a aproximadamente 1 mm-2 mm y de 20 mm/s a 30 mm/s respectivamente. Un buen consejo para reducir estos problemas al imprimir es reducir ligeramente la temperatura de impresión, ya que esto ayuda con la viscosidad del material. Con esto, se puede implementar la inserción de la función de limpieza o peinado dentro del software de corte, lo que permite mover la boquilla hacia áreas no impresas, etc.
Pasos para resolver problemas de deformación en filamentos de TPU
- Asegúrese de que la cama de impresión esté nivelada correctamente y calentada a temperaturas óptimas de adhesión de TPU, que oscilan entre 50 y 70 °C.
- Utilice cintas o una superficie de construcción flexible que se sabe que ayuda a las impresiones de TPU para mejorar el agarre durante el proceso.
- Disminuya la velocidad de los ventiladores ya que un enfriamiento excesivo puede hacer que los objetos se deformen debido a la contracción.
- Utilice un borde o una balsa más grande para que haya más área en contacto con la cama para una mejor adhesión de la impresión.
- Revise las áreas externas o circundantes para evitar que el viento cause cambios de temperatura, especialmente alrededor de la impresora, utilizando un recinto si es necesario.
¿Qué equipo es mejor para imprimir TPU?

Sistemas de accionamiento directo frente a sistemas Bowden para impresión en TPU
Teniendo en cuenta la impresión con TPU, elegir entre un sistema de accionamiento directo y un sistema Bowden significa entender cómo se pueden ver afectados la presión y el control sobre el filamento. En términos generales, debido al hecho de que la distancia entre el hotend y la boquilla es considerablemente menor, se prefieren los sistemas de accionamiento directo con filamentos flexibles como el TPU, ya que esto minimiza las posibilidades de que el filamento se atasque. Esta construcción permite una mayor precisión en los ajustes del flujo del filamento y minimiza el riesgo de que se salga de la boquilla, lo que es ideal para la impresión de componentes flexibles. Por el contrario, los sistemas Bowden tienen una distancia mayor entre los dos componentes, lo que da como resultado una inconsistencia en la acumulación de presión y la alimentación del TPU, lo que genera problemas con la extrusión. Aun así, se pueden utilizar, pero con configuraciones modificadas que incluyen la retracción y la configuración sólida del TPU.
Cómo elegir la impresora 3D adecuada para filamentos flexibles
Para garantizar una provisión eficaz de filamentos para TPU similar al algodón al elegir una impresora 3D para materiales flexibles, elija impresoras con un extrusor de accionamiento directo. Elija máquinas que tengan una velocidad de impresión variable y que puedan adaptarse a las propiedades del material. La temperatura requerida para una adhesión óptima del filamento es de entre 50 y 70 grados Celsius, por lo que no debería faltar una cama calentada. Para reducir las posibilidades de deformación, sería útil un área de impresión cerrada para mantener el entorno de impresión. Además, observe algunos modelos que vienen con placas de construcción flexibles o extraíbles para facilitar la extracción de las piezas y reducir la probabilidad de dañar los materiales más blandos.
Tamaños de boquillas recomendados para filamentos de TPU
- Estándar: boquilla de 0.4 mm para lograr un equilibrio entre detalles y resistencia.
- Más grande: boquilla de 0.6 mm para tiempos de impresión más rápidos con mayor durabilidad.
- Más pequeño: boquilla de 0.2-0.3 mm para detalles intrincados y resoluciones más finas, aunque puede requerir ajustes en la velocidad de impresión y la temperatura.
Fuentes de referencia
Preguntas Frecuentes (FAQ)

P: ¿Qué dificultades surgen al utilizar la impresión 3D y, lo más importante, al utilizar el filamento de TPU?
R: Los problemas más habituales son la formación de hilos, la falta de adherencia, la extrusión insuficiente y la adherencia inconsistente de las capas. Estos problemas suelen estar relacionados con la naturaleza del TPU y deben habilitarse en la configuración de la impresora 3D. Es una práctica habitual controlar la temperatura de la operación, utilizar velocidades de impresión más lentas y modificar la retracción para mejorar significativamente la calidad de las impresiones en TPU.
P: ¿Qué es lo que realmente hay que hacer para mejorar el rendimiento del TPU?
R: En primer lugar, intente cambiar la configuración para reducir la velocidad de impresión, aumentar la temperatura de extrusión, utilizar accionamiento directo o accionamientos estándar ajustando la distancia y la velocidad de retracción, aumentar la adherencia a la cama utilizando laca para el cabello y pegamento y, lo más importante, utilizar el secador de filamento para secar el TPU. Estos cambios tal vez puedan resolver algunos problemas comunes del uso de TPU.
P: En la impresión 3D y el uso de filamento TPU, ¿cuál sería la temperatura óptima para su uso con la máxima eficiencia?
R: La nomenclatura puede variar según la marca, pero, en general, se recomienda imprimir el TPU a temperaturas de entre 220 y 250 grados Celsius. Se trata de un rango amplio y hay que tener cuidado al hacerlo y empezar desde el extremo más bajo. Además, la temperatura del calentador del cabezal debe ajustarse (normalmente entre 30 y 60 grados) para que el TPU alcance los estándares adecuados.
P: ¿Por qué la impresión con filamentos de TPU es un mayor desafío en comparación con el PLA?
R: También es el grado de flexibilidad del TPU lo que hace que sea un desafío para imprimir. A diferencia de los filamentos rígidos como el PLA, el TPU puede doblarse y estirarse durante el proceso de extrusión, lo que crea problemas al intentar mantener un caudal de extrusión adecuado. E incluso si el filamento puede extruirse, crea un gran desorden porque es probable que resulte en hilos, sangrado y una extrusión insuficiente o excesiva que puede hacer que varias capas no se adhieran entre sí de manera confiable. Junto con eso, el TPU no permite una impresión rápida ni temperaturas no controladas, lo que hace que el TPU sea un filamento más resistente que el PLA para la impresión 3D.
P: ¿Qué se puede hacer para evitar la formación de hilos al trabajar con TPU?
R: Para reducir la formación de hilos al utilizar filamento de TPU, pruebe estos métodos: aumente la velocidad de desplazamiento de la boquilla, reduzca ligeramente la temperatura durante la impresión o, si está entre dos impresiones, ajuste la temperatura del filamento de limpieza, reduzca la distancia a través de la cual se producen las retracciones, así como la velocidad a la que se producen. Si quedan hebras de filamento, es posible que tenga que modificar los ajustes de retracción y la temperatura de impresión hasta que pueda encontrar los parámetros ideales para utilizar un filamento de TPU específico.
P: ¿Qué configuraciones necesitan las impresoras 3D para imprimir TPU?
R: La configuración de cómo usar las impresoras 3D para imprimir con filamento 3D de material TPU siempre debe comenzar por asegurar una velocidad más baja entre 20 y 30 mm/s, aumentar la temperatura de la boquilla del hotend entre 220 y 250 °C, deshabilitar la función de retracción, asegurar que la velocidad del ventilador de enfriamiento sea alta y precalentar la superficie entre 30 y 60 °C. También se recomienda un extrusor de accionamiento directo y deshabilitar el peinado en la configuración de la cortadora. Todas estas sugerencias y adiciones ayudan a resolver la mayoría de los problemas de impresión que son específicos del TPU.
P: ¿Cómo puedo aumentar la adherencia de mis artículos impresos en TPU a la cama?
R: Una superficie calentada a una temperatura de entre 30 y 60 °C, ya sea pegamento, laca para el cabello o cualquier adhesivo recomendado, y asegurarse de que la superficie esté limpia junto con superficies texturizadas como BuildTak, ayudarían a aumentar la adhesión del material de TPU a la superficie. El TPU tiende a adherirse permanentemente a la placa de impresión, por lo que se necesita un cuidado adicional para evitar dañar la superficie al retirar las impresiones.
P: ¿Cuáles son los usos comunes del TPU en la impresión 3D?
R: El TPU es un material muy conocido que se utiliza en la impresión 3D para fabricar piezas y objetos flexibles. Su uso general es en carcasas de teléfonos, juntas, dispositivos portátiles, plantillas para zapatos, piezas de automóviles y cubiertas protectoras. Debido a su flexibilidad y resistencia, el TPU también se utiliza en la fabricación de empuñaduras personalizadas, amortiguadores de vibraciones y accesorios a prueba de golpes.